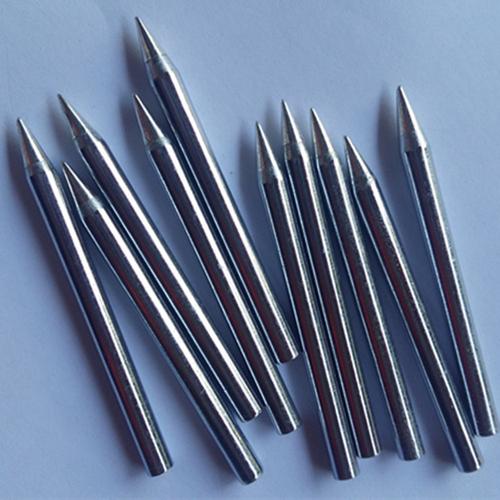
高频203焊台烙铁咀200与烙铁头烙铁咀选购指南
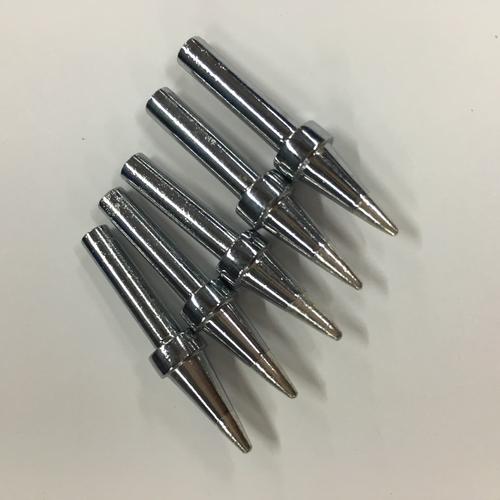
在现代电子焊接工作中,高频203焊台因其快速回温、精准控温等特性,成为众多电子工程师和维修人员的首选工具。而烙铁咀(又称烙铁头)作为焊台的核心耗材,直接影响焊接效率与质量。市面上常见的高频203焊台烙铁咀型号中,“200”系列以及各类烙铁头、烙铁咀让人眼花缭乱。本文将围绕“高频203焊台烙铁咀200”与“烙铁头烙铁咀”的选型、使用与维护展开介绍,帮助您做出更明智的选择。
一、高频203焊台与烙铁咀200的关系
“高频203”通常指采用高频涡流加热技术的203系列焊台(如203H、203D等),其工作频率一般在13.56MHz左右,具有升温迅速、热效率高的特点。而“烙铁咀200”中的“200”通常代表该烙铁咀适用的焊台型号或系列编号,也可能是烙铁咀的尺寸规格(如长度或直径代号)。对于高频203焊台而言,烙铁咀200是专门匹配其手柄接口与加热原理的配件,能确保良好的热传导和温度稳定性。
需要注意的是,不同品牌对“200”的定义可能略有差异。例如,某些品牌将200系列烙铁咀设计为尖端较细的尖头或 knife 刀头,适用于精密焊接;而另一些品牌则将其归为高容量储锡型,适合大焊点作业。用户在选购时应核对焊台手柄型号(如203H手柄)与烙铁咀的兼容性,避免因尺寸或加热方式不匹配导致焊接不良或焊台损坏。
二、烙铁头与烙铁咀的区别与种类
在很多场景下,“烙铁头”与“烙铁咀”可互换使用,均指焊台末端的金属导热部件。但从严格意义上讲:
- 烙铁头(Tip):更通用的叫法,泛指整体焊接端头,通常由铜芯、铁镀层、镍层和铬层构成。
- 烙铁咀:偏口语化,多见于广东、江浙等地区,实际上指的是同一部件,尤其指代那些尖嘴状或刀口状的焊接头。
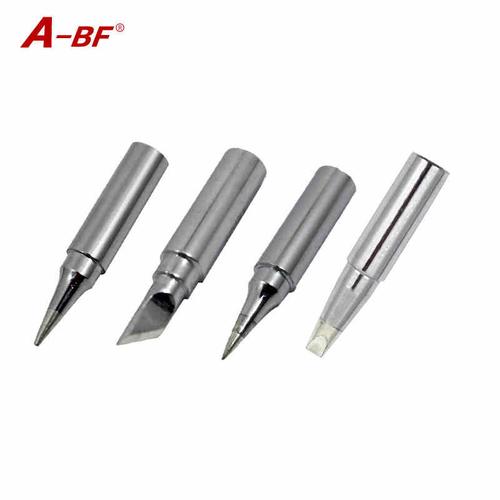
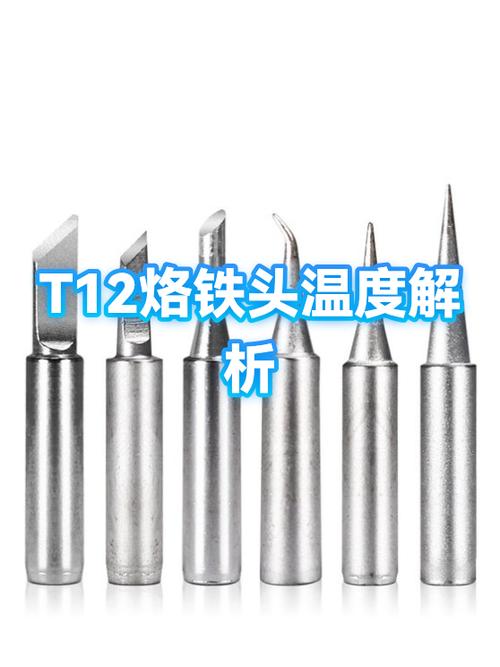
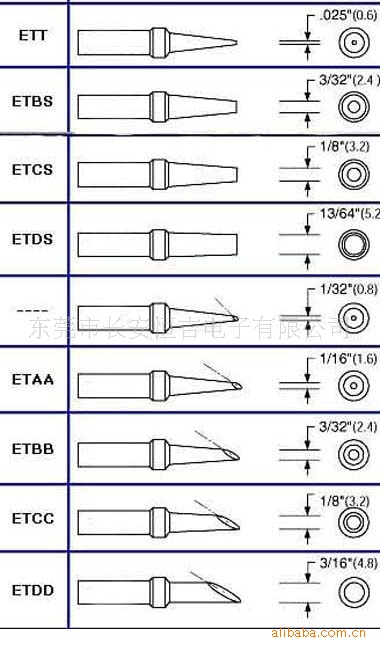
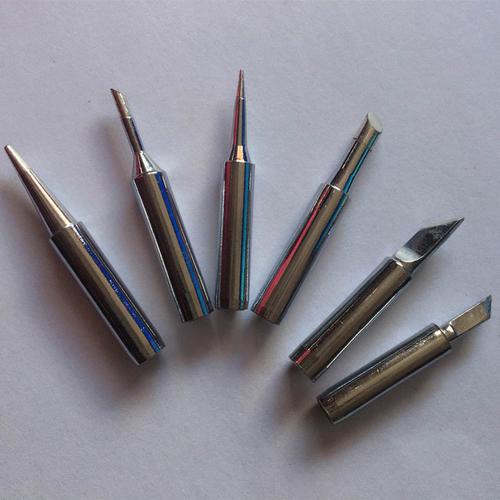
根据形状不同,烙铁咀主要分为:
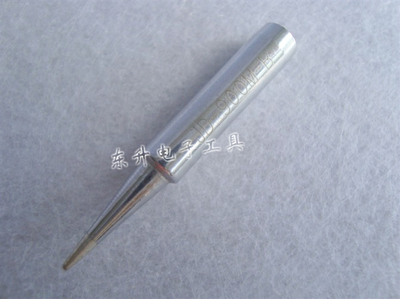
- 尖头(I型):适用于精细点焊、贴片元件。
- 刀头(K型):适合多引脚IC拖焊、拆焊。
- 马蹄头(C型):储锡量大,适合大面积接地焊盘。
- 圆头(B型):通用性好,适合常规焊接。
高频203焊台目前主流烙铁咀包括200系列(如200-I、200-K、200-B等),也可使用其他兼容系列如S系列、N系列,但这取决于手柄设计。建议优先选择原厂或知名品牌的200烙铁咀,以保障镀层寿命和热回复速度。
三、如何选择合适的烙铁头/烙铁咀
- 根据焊点大小:小焊点选尖头或小刀头,大焊点选马蹄头或大刀头。
- 根据元件引脚密度:密集引脚需要刀头或细尖头。
- 根据焊接频率:高频焊接应选择热传导效率更高的烙铁咀,200系列通常优化了这一点。
- 检查兼容性:确认焊台手柄型号(如 203H-2、203D-2等),并核对烙铁咀的额定电压/功率。
- 预算与寿命:原厂镀层更耐氧化,而副厂产品价格低但可能需要频繁更换。
四、烙铁咀的使用与维护要点
- 首次使用:新烙铁咀需先镀锡,防止氧化。设定温度不超过250℃镀锡,然后再升至常用温度。
- 日常使用:焊接时尽量使用低温(建议300-350℃),避免长时间空烧。
- 清洁:定期用海绵或清洁球擦拭,注意不可骤冷,以免镀层开裂。
- 闲置:长时间不使用时,请关机或休眠,并将烙铁咀上锡保护。
- 更换:当烙铁咀尖端变形、镀层脱落或无法上锡时,应及时更换,以免影响PCBA焊接可靠性。
高频203焊台与500系列烙铁咀200同属高频焊接系统的重要组成部件。假设您手上的203焊台频率为13.56MHz,选配200烙铁咀后获足够热量。控制、按照厂商建议很简短耐腐蚀性。结合。无论选择何种烙铁头/咀,坚持、保养,一定能延长使用寿命出色任务。
实际
如若转载,请注明出处:http://www.peigedx.com/product/52.html
更新时间:2026-10-03 00:44:54